Đang tải...
Đang tải...
Một xưởng sửa chữa máy công trình khó có thể sạch như văn phòng. Ở đây có dầu diesel, dầu thủy lực, mỡ bôi trơn, đất đá, lọc cũ, phụ tùng tháo từ máy, giẻ lau và những chiếc máy xúc vừa trở về từ công trường. Nhưng “đặc thù công việc bẩn” không đồng nghĩa với “bừa bộn là bình thường”.
Một bãi máy có thể đầy máy xúc phủ bụi nhưng vẫn được tổ chức tốt. Một xưởng có thể đang đại tu động cơ nhưng dụng cụ vẫn đúng vị trí, dầu thải vẫn được thu gom và lối đi vẫn thông thoáng. Đó chính là lý do 5S rất phù hợp với ngành máy công trình.
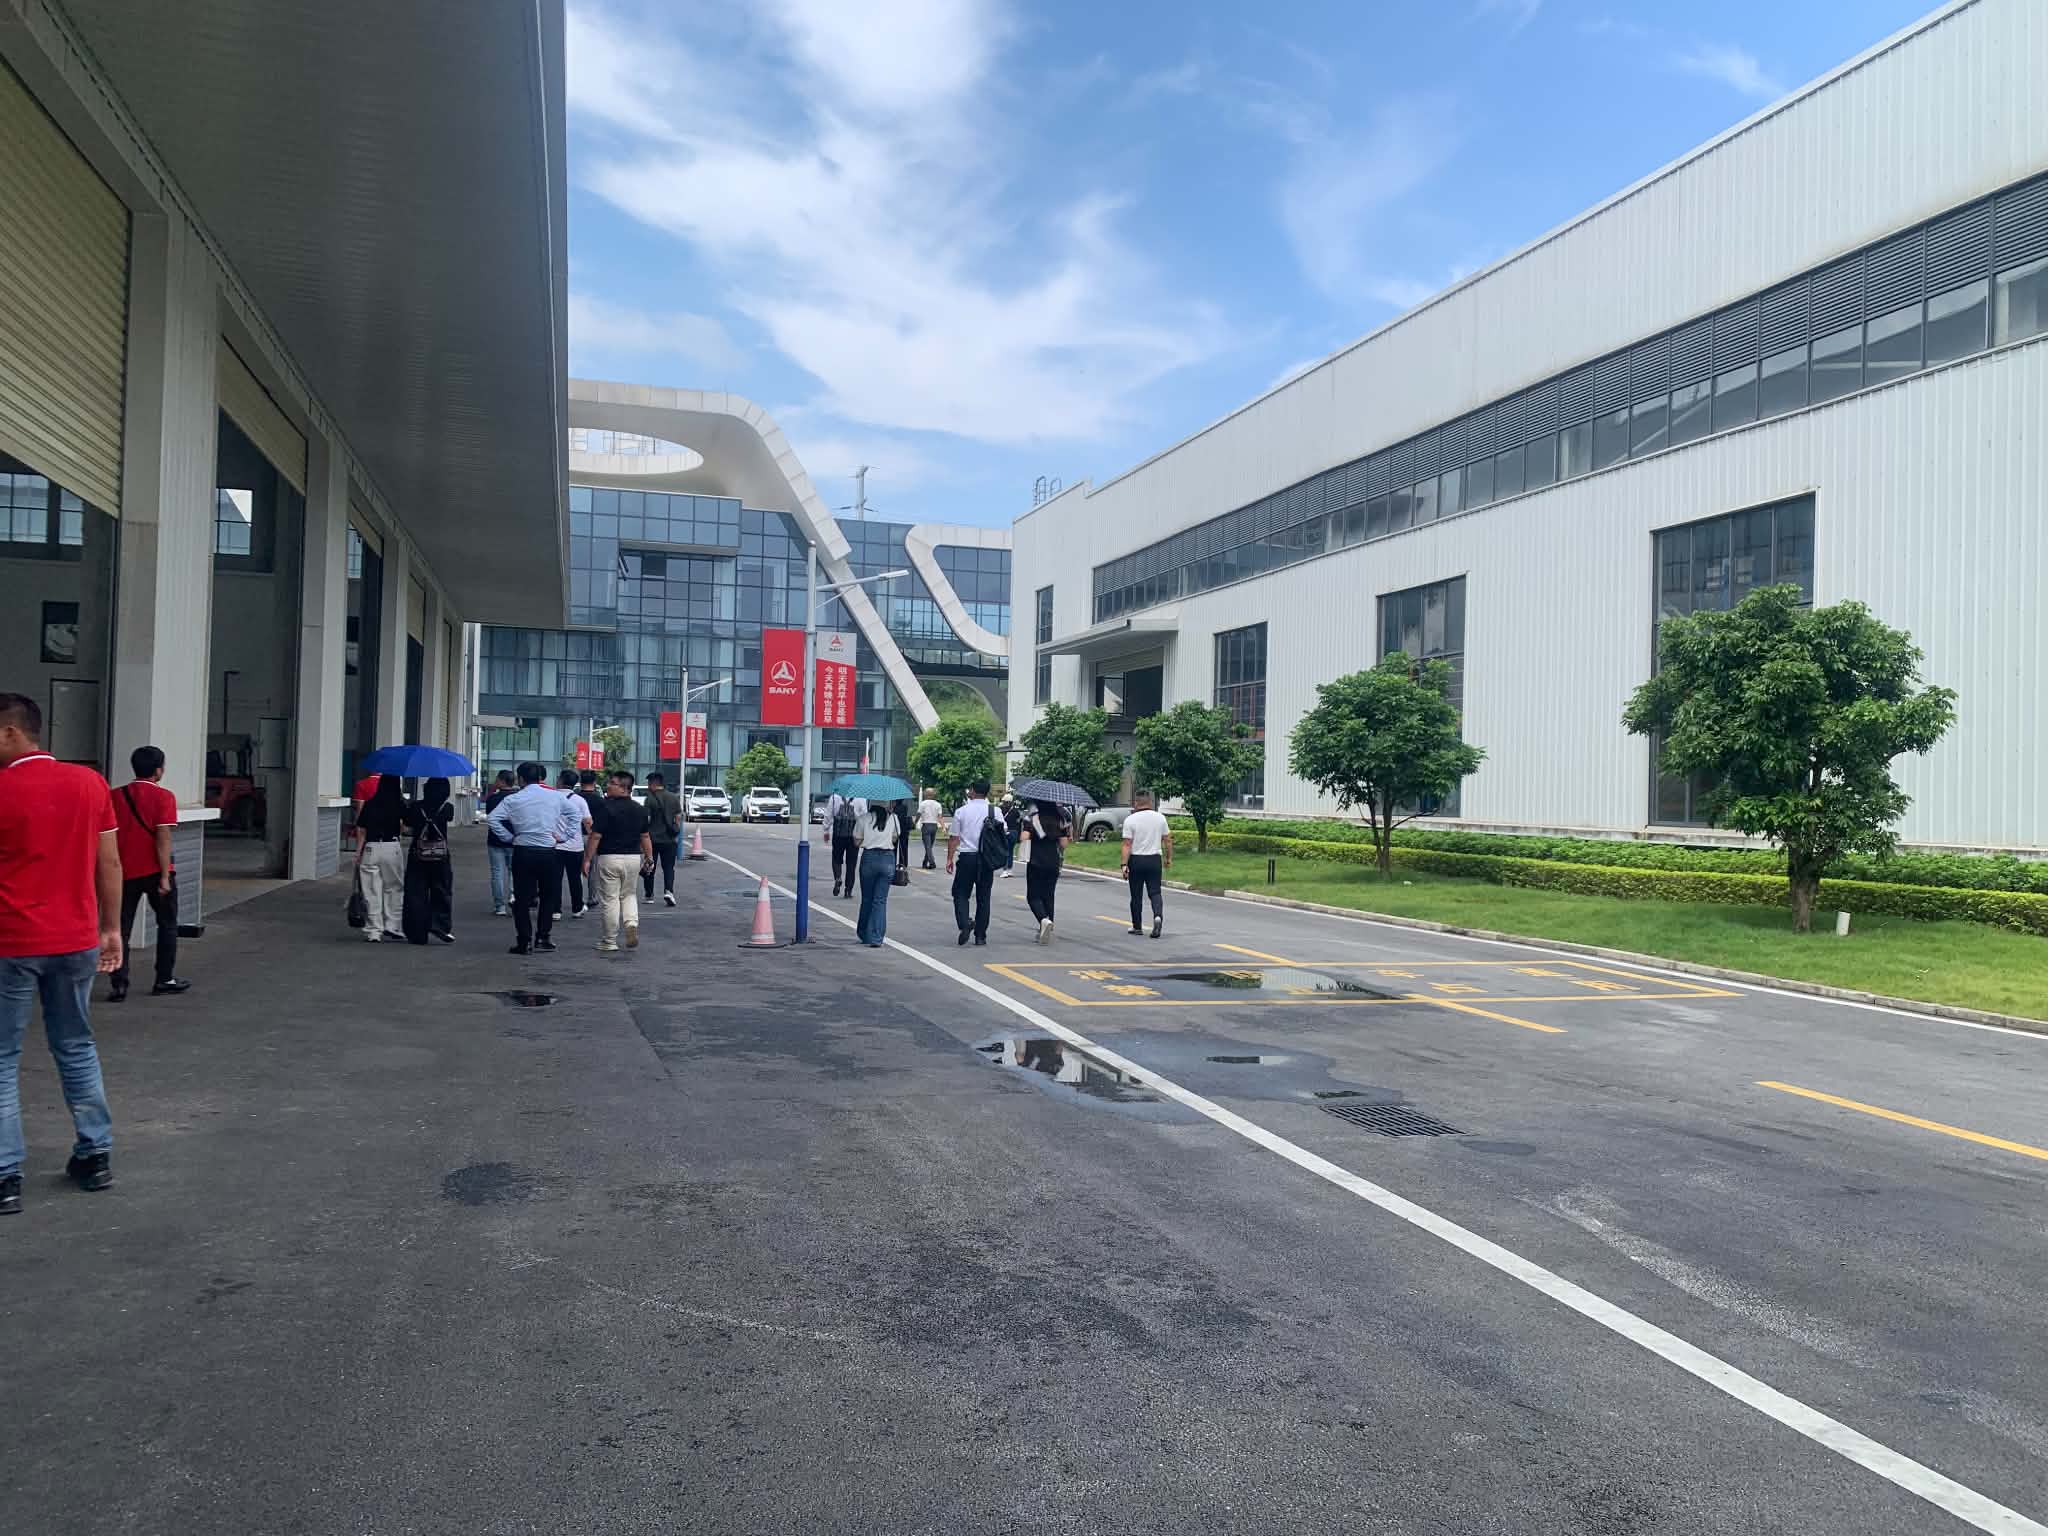
5S là phương pháp tổ chức nơi làm việc bắt nguồn từ Nhật Bản, gồm:
| 5S | Ý nghĩa | Áp dụng trong bãi máy/xưởng |
|---|---|---|
| Seiri | Sàng lọc | Loại bỏ những thứ không cần thiết |
| Seiton | Sắp xếp | Mọi thứ có vị trí rõ ràng |
| Seiso | Sạch sẽ | Làm sạch kết hợp kiểm tra |
| Seiketsu | Săn sóc/Tiêu chuẩn hóa | Biến cách làm tốt thành tiêu chuẩn |
| Shitsuke | Sẵn sàng/Duy trì | Hình thành kỷ luật và thói quen |
Điều quan trọng là:
5S không đơn giản là tổ chức một ngày tổng vệ sinh.
Nếu hôm nay huy động cả xưởng quét dọn, ngày mai phụ tùng lại vứt xuống nền, một tuần sau dầu thải lại để lẫn với rác sinh hoạt thì đó chưa phải 5S. 5S hướng tới việc tạo ra một hệ thống khiến nơi làm việc dễ giữ sạch, dễ tìm đồ, dễ phát hiện bất thường và dễ duy trì lâu dài.
Hãy hình dung một kỹ thuật viên cần thay ống thủy lực cho máy xúc. Anh ấy mất 10 phút tìm cờ lê.
Sau đó lại mất thời gian tìm khay hứng dầu.
Ống cũ tháo xuống đặt ngay dưới nền.
Dầu chảy ra khu vực sửa chữa.
Giẻ lau sau khi sử dụng được ném vào một góc.
Cuối ngày máy sửa xong, nhưng xung quanh còn dầu, dụng cụ và vật tư cũ.
Vấn đề ở đây không chỉ là bẩn. Đó còn là: lãng phí thời gian + nguy cơ mất an toàn + khó kiểm soát dụng cụ + khó quản lý phụ tùng + khó phát hiện rò rỉ + hình ảnh thiếu chuyên nghiệp.
5S giải quyết vấn đề từ cách tổ chức công việc chứ không chỉ từ cây chổi.
Đây là bước đầu tiên và thường tạo ra thay đổi dễ nhìn thấy nhất.
Hãy kiểm tra toàn bộ nhà xưởng:
Phân loại:
dụng cụ đang sử dụng thường xuyên;
dụng cụ ít sử dụng;
dụng cụ hỏng;
dụng cụ không rõ người quản lý;
dụng cụ không còn phù hợp.
Không nên để một chiếc cờ lê hỏng nằm trong tủ dụng cụ nhiều năm chỉ vì: “Biết đâu lúc nào đó lại cần.”
Kiểm tra:
phụ tùng mới;
phụ tùng chờ lắp;
phụ tùng tháo từ máy chờ kiểm tra;
phụ tùng có thể tái sử dụng;
phụ tùng hỏng;
vật tư cần xử lý/thải bỏ theo quy định.
Một lỗi phổ biến là phụ tùng tốt và phụ tùng hỏng nằm cạnh nhau nhưng không có nhãn. Vài tuần sau không ai nhớ chính xác tình trạng của chúng.
Không để lẫn:
rác sinh hoạt;
bao bì;
kim loại/phụ tùng loại bỏ;
vật liệu nhiễm dầu;
dầu/chất lỏng thải;
các loại chất thải khác cần quản lý riêng theo quy định.
Những vật dụng chưa xác định được có cần thiết hay không có thể dán RED TAG – THẺ ĐỎ.
Trên thẻ ghi:
Tên vật tư: ______
Ngày: ______
Người xác nhận: ______
Tình trạng: ______
Quyết định: Giữ / Chuyển kho / Sửa / Loại bỏ
Sau thời gian quy định, phải đưa ra quyết định. Không để khu vực “chờ xử lý” trở thành một kho phế liệu mới.
Sau khi loại bỏ những thứ không cần thiết, bước tiếp theo là:
Mỗi thứ có một vị trí – mỗi vị trí dành cho một thứ.
Đây là bước đặc biệt quan trọng với xưởng sửa chữa.
Ví dụ một bảng treo dụng cụ có vị trí cho:
🔧 Cờ lê
🔧 Mỏ lết
🔧 Kìm
🔧 Tuốc nơ vít
🔧 Búa
🔧 Dụng cụ đo
🔧 Dụng cụ chuyên dùng
Có thể đánh dấu hình dạng/vị trí của từng dụng cụ. Nhìn vào bảng, người quản lý có thể nhận ra ngay: thiếu một dụng cụ. Thay vì phải kiểm đếm toàn bộ.
Có thể dùng vạch sơn hoặc hệ thống biển báo để xác định:
KHU VỰC SỬA CHỮA
KHU VỰC MÁY CHỜ KIỂM TRA
KHU VỰC MÁY ĐÃ HOÀN THÀNH
KHU VỰC PHỤ TÙNG CHỜ LẮP
KHU VỰC PHỤ TÙNG THÁO RA
KHU VỰC DỤNG CỤ
KHU VỰC THU GOM CHẤT THẢI
LỐI ĐI
KHU VỰC HẠN CHẾ/NGUY HIỂM
Việc lựa chọn màu sắc, kích thước và biển báo cần thống nhất với hệ thống an toàn của doanh nghiệp thay vì tùy tiện tạo một bộ màu riêng.
Hãy đặt câu hỏi:
Một kỹ thuật viên mới vào xưởng có thể tìm thấy dụng cụ thường dùng trong vòng khoảng 30 giây không?
Nếu câu trả lời là không, hệ thống sắp xếp vẫn còn khả năng cải thiện.
Ví dụ:
Thay vì: “Kìm ở đâu đó trong tủ số 3.” hãy chuyển thành: Khu A → Tủ A02 → Ngăn 03 → Kìm.
Hoặc tốt hơn, những dụng cụ sử dụng hằng ngày được đặt trên bảng trực quan ngay tại khu vực thao tác phù hợp. Mục tiêu của Seiton không phải để trông đẹp.
Mục tiêu là: Tìm nhanh → lấy nhanh → dùng xong → trả đúng vị trí.
Đây là phần mọi người thường hiểu nhất về 5S nhưng cũng dễ hiểu thiếu nhất. Seiso không đơn giản là: Quét nhà.
Trong môi trường máy công trình:
Vệ sinh đồng thời là một cơ hội kiểm tra thiết bị.
Khi lau khu vực máy, người thợ có thể nhìn thấy một vệt dầu mới.
Khi làm sạch gầm, có thể phát hiện một chi tiết bất thường.
Khi vệ sinh khoang máy theo đúng quy trình, có thể phát hiện ống mềm có dấu hiệu cọ xát.
Khi lau dụng cụ, có thể nhận ra dụng cụ đã hư hỏng.
Vì vậy nên xây dựng chu trình: LÀM SẠCH → QUAN SÁT → PHÁT HIỆN → GHI NHẬN → XỬ LÝ
Đây mới là giá trị lớn của Seiso.
Một xưởng máy công trình muốn sạch phải kiểm soát dầu ngay từ nguồn phát sinh. Khi tháo:
cần chuẩn bị trước phương án thu gom phù hợp.
☐ Chuẩn bị dụng cụ/khay chứa phù hợp.
☐ Chuẩn bị vật liệu xử lý tràn đổ nếu công việc có nguy cơ phát sinh.
☐ Xác định vị trí chứa chất lỏng thu hồi.
☐ Chuẩn bị dụng cụ và vật tư cần thiết trước khi tháo.
☐ Hạn chế để dầu phát tán xuống nền.
☐ Xử lý ngay sự cố tràn đổ theo quy trình an toàn của đơn vị.
☐ Không để ống, đầu nối hoặc chi tiết đã tháo lẫn với rác.
☐ Bảo vệ các đầu nối/hệ thống khỏi bụi bẩn khi quy trình kỹ thuật yêu cầu.
☐ Thu gom chất lỏng thải đúng nơi quy định.
☐ Thu gom vật liệu nhiễm dầu.
☐ Lau sạch dụng cụ.
☐ Làm sạch khu vực làm việc.
☐ Kiểm tra lại máy sau sửa chữa.
☐ Trả dụng cụ về đúng vị trí.
Nguyên tắc nên trở thành văn hóa xưởng:
Sửa máy xong chưa có nghĩa là công việc đã xong. Khu vực sửa chữa được trả lại an toàn, gọn sạch mới là hoàn thành công việc.
Đây là bước biến một xưởng sạch trong một ngày thành một xưởng có khả năng duy trì sạch.
Không thể chỉ nói: “Anh em nhớ giữ vệ sinh nhé.”
Cần biến yêu cầu thành tiêu chuẩn cụ thể.
Trước khi kết thúc ca:
☐ Dụng cụ trở về vị trí.
☐ Phụ tùng tháo ra được phân loại.
☐ Dầu/chất lỏng thải được thu gom.
☐ Vật liệu nhiễm dầu được đưa về đúng nơi.
☐ Rác được thu gom.
☐ Nền khu vực sửa chữa không còn nguy cơ trượt/ngã do công việc vừa thực hiện.
☐ Máy được kiểm tra tình trạng.
☐ Bất thường được ghi nhận.
☐ Máy hoặc công việc được bàn giao rõ ràng cho ca sau.
Trong xưởng, hình ảnh thường dễ áp dụng hơn một tài liệu dài hàng chục trang.
Ví dụ, tại mỗi khu vực có thể treo:
Ảnh trạng thái ĐẠT
Dụng cụ đầy đủ, đúng vị trí.
Ảnh trạng thái KHÔNG ĐẠT
Dụng cụ nằm dưới sàn, thiếu vị trí, không được trả lại sau sử dụng.
Tương tự có thể tạo tiêu chuẩn bằng ảnh cho:
Người lao động chỉ cần nhìn là hiểu trạng thái nào được coi là đạt.
Đây có thể là phần khó nhất của 5S.
Mua thêm thùng rác rất dễ.
Sơn lại nền xưởng cũng không khó.
Lắp một bảng dụng cụ cũng không quá tốn kém.
Nhưng giữ được hệ thống đó sau 6 tháng, 1 năm, 3 năm mới là vấn đề.
5S chỉ thành công khi nó trở thành: thói quen của từng người.
Người thợ lấy dụng cụ → tự trả lại.
Người vận hành tạo ra rác → tự thu gom.
Làm đổ dầu → xử lý/báo cáo ngay.
Tháo phụ tùng → phân loại ngay.
Kết thúc ca → kiểm tra khu vực.
Không cần đợi quản lý nhắc.
Đây là một trong những quan niệm cần thay đổi.
Nếu một kỹ thuật viên làm rơi giẻ dầu xuống nền và nghĩ: “Cuối ngày có người vệ sinh dọn.” thì 5S gần như thất bại.
Người vệ sinh có nhiệm vụ riêng. Nhưng người tạo ra công việc phải có trách nhiệm với khu vực mình vừa làm việc.
Ví dụ:
Kỹ thuật viên sửa thủy lực chịu trách nhiệm thu gom vật tư phát sinh từ công việc.
Người lái máy chịu trách nhiệm với cabin và rác cá nhân.
Người phụ trách kho chịu trách nhiệm duy trì hệ thống kho.
Người quản lý chịu trách nhiệm xây dựng tiêu chuẩn và kiểm tra.
5S là trách nhiệm của tất cả mọi người.
Máy vào xưởng.
Kỹ thuật viên bắt đầu tìm dụng cụ.
Tháo lọc cũ.
Lọc đặt xuống nền.
Dầu chảy ra.
Đi tìm vật liệu lau.
Làm xong để dụng cụ trên bàn.
Cuối ngày người khác dọn.
Trước khi làm: Work order → chuẩn bị phụ tùng → dụng cụ → khay chứa → vật liệu xử lý → khu vực chất thải.
Trong khi làm: Tháo → kiểm soát dầu → đặt phụ tùng cũ đúng khu vực → giữ nơi thao tác gọn.
Sau khi làm: Kiểm tra → chạy thử theo quy trình → kiểm tra rò rỉ → thu gom → vệ sinh → trả dụng cụ → ghi nhận công việc.
Công việc có hệ thống hơn và người tiếp theo dễ hiểu tình trạng máy hơn.
5S không chỉ dành cho xưởng lớn. Một chiếc xe dịch vụ cũng có thể áp dụng. Hãy chia khoang xe thành:
TOOLS
SPARE PARTS
LUBRICANTS
CLEANING/SPILL RESPONSE
USED MATERIALS/RETURN
Khi đến công trường, kỹ thuật viên biết chính xác dụng cụ nằm ở đâu. Sau khi sửa xong, kiểm tra vị trí trống trên bảng dụng cụ để biết có bỏ quên đồ trên máy hay không.
Đây là 5S ở quy mô rất nhỏ nhưng giá trị thực tế rất lớn.
Một bãi có 20–30 máy có thể chia:
Máy đã kiểm tra và đủ điều kiện theo tiêu chuẩn nội bộ.
Chưa được coi là sẵn sàng.
Có work order và người phụ trách.
Chờ nghiệm thu/bàn giao.
Khi đó người quản lý đi qua bãi có thể hiểu nhanh trạng thái chung thay vì phải hỏi: “Chiếc máy kia đang chờ gì?”
Một doanh nghiệp không nhất thiết phải cải tổ toàn bộ xưởng trong một ngày.
Chụp ảnh hiện trạng.
Xác định các điểm:
thường xuyên bẩn;
thường xuyên mất thời gian tìm đồ;
có nguy cơ mất an toàn;
tồn nhiều vật tư không rõ tình trạng;
dầu mỡ dễ phát tán;
trách nhiệm chưa rõ.
Bắt đầu Red Tag.
Thiết lập:
Không chỉ lau.
Hỏi:
Tại sao chỗ này luôn có dầu?
Tại sao khu vực này luôn có đất?
Tại sao dụng cụ thường xuyên thất lạc?
Tại sao phụ tùng cũ luôn bị chất ở đây?
5S tốt không chỉ xử lý hậu quả mà còn tìm cách giảm nguyên nhân tạo ra sự bừa bộn.
Chụp ảnh trạng thái chuẩn.
Tạo checklist.
Phân công trách nhiệm.
Đào tạo nhân viên.
Bắt đầu audit định kỳ.
Có thể chấm mỗi tiêu chí từ 0–2 điểm:
0 = Không đạt
1 = Cần cải thiện
2 = Đạt
| Hạng mục | Điểm |
|---|---|
| Không có vật dụng không cần thiết trong khu vực làm việc | /2 |
| Dụng cụ đúng vị trí | /2 |
| Phụ tùng được phân loại | /2 |
| Lối đi thông thoáng | /2 |
| Nền xưởng được kiểm soát sạch và an toàn | /2 |
| Không có dầu/chất lỏng tràn đổ chưa xử lý | /2 |
| Chất thải được phân loại theo quy định | /2 |
| Biển/nhãn nhận diện rõ ràng | /2 |
| Máy sau sửa chữa được bàn giao gọn sạch | /2 |
| Nhân viên thực hiện đúng tiêu chuẩn | /2 |
Tổng: /20 điểm
Có thể quy ước nội bộ:
18–20: Tốt
15–17: Khá
12–14: Cần cải thiện
<12: Cần hành động khắc phục
Điều quan trọng không phải điểm số đẹp, mà là:
Điểm nào giảm → xác định nguyên nhân → giao người xử lý → kiểm tra lại.
Sau 3–6 tháng, doanh nghiệp có thể theo dõi một số chỉ số như: Thời gian trung bình tìm dụng cụ
Trước 5S → Sau 5S.
Số lần thất lạc dụng cụ
Theo tháng.
Số sự cố tràn đổ
Theo tháng.
Số bất thường được phát hiện trong quá trình vệ sinh/kiểm tra
Theo tháng.
Tỷ lệ checklist cuối ca được hoàn thành
Theo tuần/tháng.
Điểm audit 5S
Theo từng khu vực.
Thời gian chuẩn bị trước một công việc sửa chữa
So sánh trước và sau cải tiến.
Đây là bước quan trọng. Nếu không đo, 5S rất dễ trở thành phong trào. Nếu đo được, 5S trở thành một phần của quản trị vận hành.
Không đúng.
Vệ sinh chỉ là một phần.
Không cần thiết nếu chưa sàng lọc.
Nếu không loại bỏ thứ không cần thiết, chúng ta chỉ đang sắp xếp sự lộn xộn vào những chiếc tủ đẹp hơn.
Nếu quản lý đi qua một chai nước dưới nền mà không quan tâm, tiêu chuẩn nhanh chóng mất giá trị.
5S phải được kiểm tra và cải tiến liên tục.
Mục tiêu không phải tìm người để phạt.
Nếu một lỗi liên tục lặp lại, hãy hỏi: Hệ thống có đang khiến người lao động khó làm đúng hay không?
Ví dụ thùng thu gom nằm quá xa khu sửa chữa, không có vị trí trả dụng cụ rõ ràng hoặc quy trình quá phức tạp.
Không. Một xưởng có thể bắt đầu bằng những thứ rất đơn giản:
Vạch nền.
Biển tên.
Kệ dụng cụ.
Nhãn vị trí.
Khay hứng phù hợp.
Khu vực thu gom được nhận diện rõ.
Checklist A4.
Ảnh tiêu chuẩn trước/sau.
10 phút cuối ca.
Thứ khó nhất thường không phải ngân sách.
Đó là:
duy trì thói quen.
Một khách hàng bước vào xưởng và nhìn thấy:
dụng cụ đúng vị trí;
phụ tùng được nhận diện;
lối đi rõ ràng;
dầu mỡ được kiểm soát;
khu vực sửa chữa có tổ chức;
kỹ thuật viên hoàn thành công việc rồi tự dọn khu vực;
họ có thể chưa biết quy trình đó tên là 5S.
Nhưng họ cảm nhận được một điều:
Doanh nghiệp này làm việc có tổ chức.
Và đó là một phần rất quan trọng của niềm tin.
Sau nhiều lần quan sát môi trường nhà máy và liên hệ với thực tế bãi máy, xưởng sửa chữa, tôi ngày càng thấy rõ: Một nơi làm việc sạch không tự nhiên mà có.
Đằng sau nó là: Thiết kế → Quy trình → Dụng cụ → Con người → Kỷ luật → Kiểm tra → Cải tiến.
Đối với ngành máy công trình Việt Nam, chúng ta không cần đợi có một nhà xưởng hàng triệu USD mới bắt đầu 5S.
Có thể bắt đầu từ ngày mai.
Bắt đầu bằng việc loại bỏ một đống phụ tùng không rõ tình trạng.
Kẻ lại một khu vực để dụng cụ.
Bố trí nơi thu gom dầu và vật liệu nhiễm dầu phù hợp.
Dán tên lên từng vị trí.
Yêu cầu mỗi người dành vài phút cuối ca để trả lại nơi làm việc gọn sạch.
Và đặt ra một nguyên tắc:
Ai sử dụng – người đó giữ gìn.
Ai làm phát sinh – người đó có trách nhiệm xử lý theo quy trình.
Ai phát hiện bất thường – người đó báo cáo.
Công việc chỉ thực sự kết thúc khi nơi làm việc được trả lại an toàn và gọn gàng.
Khi những hành động nhỏ ấy được lặp lại mỗi ngày, 5S không còn là khẩu hiệu treo trên tường. Nó trở thành văn hóa của xưởng.
Có thể cô đọng thành công thức dễ nhớ:
Sàng lọc
Sắp xếp
Sạch sẽ
Tiêu chuẩn hóa
Duy trì
5S tốt không phải là xưởng không bao giờ bẩn.
5S tốt là một xưởng biết vì sao nó bẩn, ai chịu trách nhiệm, xử lý như thế nào và làm gì để lần sau tốt hơn.
Tác giả: Trần Việt An – Chuyên gia thiết bị máy công trình & tư vấn SANY tại Việt Nam
Đơn vị xuất bản: SANYGlobal.vn
Chuyên mục: Kiến thức vận hành – bảo dưỡng – quản lý thiết bị
Chủ đề: 5S trong bãi máy và xưởng sửa chữa máy công trình
Ngày cập nhật: 07/10/2026
Bài viết được phát triển từ quá trình tác giả trực tiếp làm việc trong lĩnh vực máy công trình tại Việt Nam, tiếp xúc với khách hàng, người vận hành, kỹ thuật viên, bãi máy, công trường và hoạt động dịch vụ sau bán hàng.
Bên cạnh kinh nghiệm tại Việt Nam, tác giả đã có nhiều chuyến công tác và tham quan nhà máy sản xuất máy công trình tại Trung Quốc. Qua những chuyến đi này, tác giả đặc biệt quan tâm đến cách tổ chức dây chuyền, phân chia khu vực làm việc, quản lý dụng cụ, vệ sinh công nghiệp và duy trì môi trường sản xuất có tổ chức.
Những quan sát thực tế đó là một trong những cơ sở để SANYGlobal.vn đặt câu hỏi:
Những nguyên tắc tổ chức nơi làm việc khoa học có thể được áp dụng như thế nào vào bãi máy và xưởng sửa chữa máy công trình tại Việt Nam?
Bài viết này là kết quả của việc chuyển câu hỏi đó thành các bước thực hành cụ thể.
SANYGlobal.vn sử dụng khung 5S: Seiri – Seiton – Seiso – Seiketsu – Shitsuke làm nền tảng tổ chức nội dung. Sau đó từng nguyên tắc được đặt vào các tình huống thường gặp của ngành máy công trình:
Sàng lọc → dụng cụ, phụ tùng cũ, vật tư, thiết bị không cần thiết.
Sắp xếp → vị trí dụng cụ, phụ tùng, máy chờ sửa, máy hoàn thành, lối đi và khu vực làm việc.
Sạch sẽ → cabin, nền xưởng, máy móc, dầu mỡ, đất đá và khu vực sửa chữa.
Tiêu chuẩn hóa → checklist, nhãn nhận diện, phân khu, hình ảnh trạng thái chuẩn và trách nhiệm của từng vị trí.
Duy trì → kiểm tra định kỳ, audit 5S, đào tạo và hình thành thói quen.
Từ đó bài viết đề xuất chu trình: Sàng lọc → Sắp xếp → Làm sạch → Quan sát → Phát hiện bất thường → Tiêu chuẩn hóa → Kiểm tra → Cải tiến.
Nội dung có thể được sử dụng làm tài liệu tham khảo khi xây dựng 5S cho:
Các checklist và thang điểm audit trong bài là mẫu tham khảo, doanh nghiệp nên điều chỉnh theo quy mô, loại thiết bị, điều kiện làm việc, hệ thống quản lý an toàn và quy định nội bộ của mình.
Bài viết hướng tới quản lý nơi làm việc và xây dựng thói quen 5S, không thay thế:
Đối với dầu thải, vật liệu nhiễm dầu, ắc quy, lọc đã sử dụng và các chất thải phát sinh trong quá trình bảo dưỡng/sửa chữa, doanh nghiệp cần xác định và quản lý theo đúng quy định pháp luật cũng như quy trình môi trường áp dụng tại cơ sở.
SANYGlobal.vn là nền tảng thông tin, kiến thức và tư vấn thiết bị máy công trình SANY tại Việt Nam. Bài viết này là nội dung kiến thức do SANYGlobal.vn biên soạn nhằm chia sẻ kinh nghiệm và phương pháp tổ chức nơi làm việc trong ngành máy công trình.
Đây không phải quy trình 5S chính thức do SANY ban hành, không phải tài liệu kỹ thuật của nhà sản xuất và không nên được hiểu là tiêu chuẩn bắt buộc áp dụng cho mọi xưởng dịch vụ SANY. Khi áp dụng vào một model máy hoặc cơ sở cụ thể, hướng dẫn chính thức của nhà sản xuất, quy định của doanh nghiệp và yêu cầu pháp luật liên quan phải được ưu tiên.
SANYGlobal.vn ưu tiên phân biệt rõ ba nhóm thông tin:
Kiến thức nền tảng – các nguyên tắc chung của phương pháp 5S.
Kinh nghiệm thực tế – quan sát và kinh nghiệm của tác giả trong quá trình làm việc với ngành máy công trình.
Đề xuất của SANYGlobal.vn – checklist, cách phân khu, mô hình triển khai 30 ngày và phương pháp chấm điểm được xây dựng nhằm giúp người đọc dễ áp dụng vào thực tế.
Nội dung có thể được cập nhật khi có thêm kinh nghiệm thực tế, tài liệu tham khảo hoặc thay đổi liên quan đến an toàn, môi trường và quản lý thiết bị. Nếu phát hiện thông tin chưa chính xác hoặc có tài liệu chuyên môn giúp hoàn thiện bài viết, độc giả có thể liên hệ SANYGlobal.vn để nội dung được kiểm tra và cập nhật.
Một xưởng sạch không phải là xưởng không bao giờ có dầu, đất hay bụi. Đặc thù sửa chữa máy công trình khiến những yếu tố đó khó tránh khỏi. Điều quan trọng là nơi làm việc có hệ thống để kiểm soát chúng hay không.
Theo quan điểm của tôi, giá trị lớn nhất của 5S không nằm ở việc làm cho xưởng “trông đẹp hơn”. Giá trị thực sự nằm ở việc tạo ra một môi trường mà:
dụng cụ dễ tìm hơn;
phụ tùng dễ quản lý hơn;
bất thường dễ phát hiện hơn;
chất thải được kiểm soát tốt hơn;
trách nhiệm của từng người rõ ràng hơn;
và công việc được bàn giao chuyên nghiệp hơn.
Khi điều đó được lặp lại mỗi ngày, sạch sẽ không còn là một chiến dịch – nó trở thành văn hóa làm việc.
Checklist chuyển đổi xanh cho mỏ đá Việt Nam: 12 tháng hành động
FAQ dành cho Salesman mới bán máy xúc SANY
Checklist câu hỏi khi gặp khách hàng mua máy xúc SANY

Hiểu hết về máy xúc SANY: Kỹ thuật, năng suất và tối ưu chi phí vận hành năm 2026

Mã lỗi 51 máy xúc SANY: Dòng điện bơm sau bất thường – Nguyên nhân và cách xử lý
Mã lỗi 60 máy xúc SANY: Lỗi công tắc chuyển tốc độ di chuyển (Switch Travel Speed Error)